大批量数控车床加工(车削件批量生产)
常合鑫有50台数控车床(Ø1-300mm)和70台走芯机,全厂220台设备,月产能500万件。大批量车削件关键尺寸±0.005mm,SPC控制图按固定间隔抽检,首批7-15天出货,1件起订,支持年度框架协议锁价。
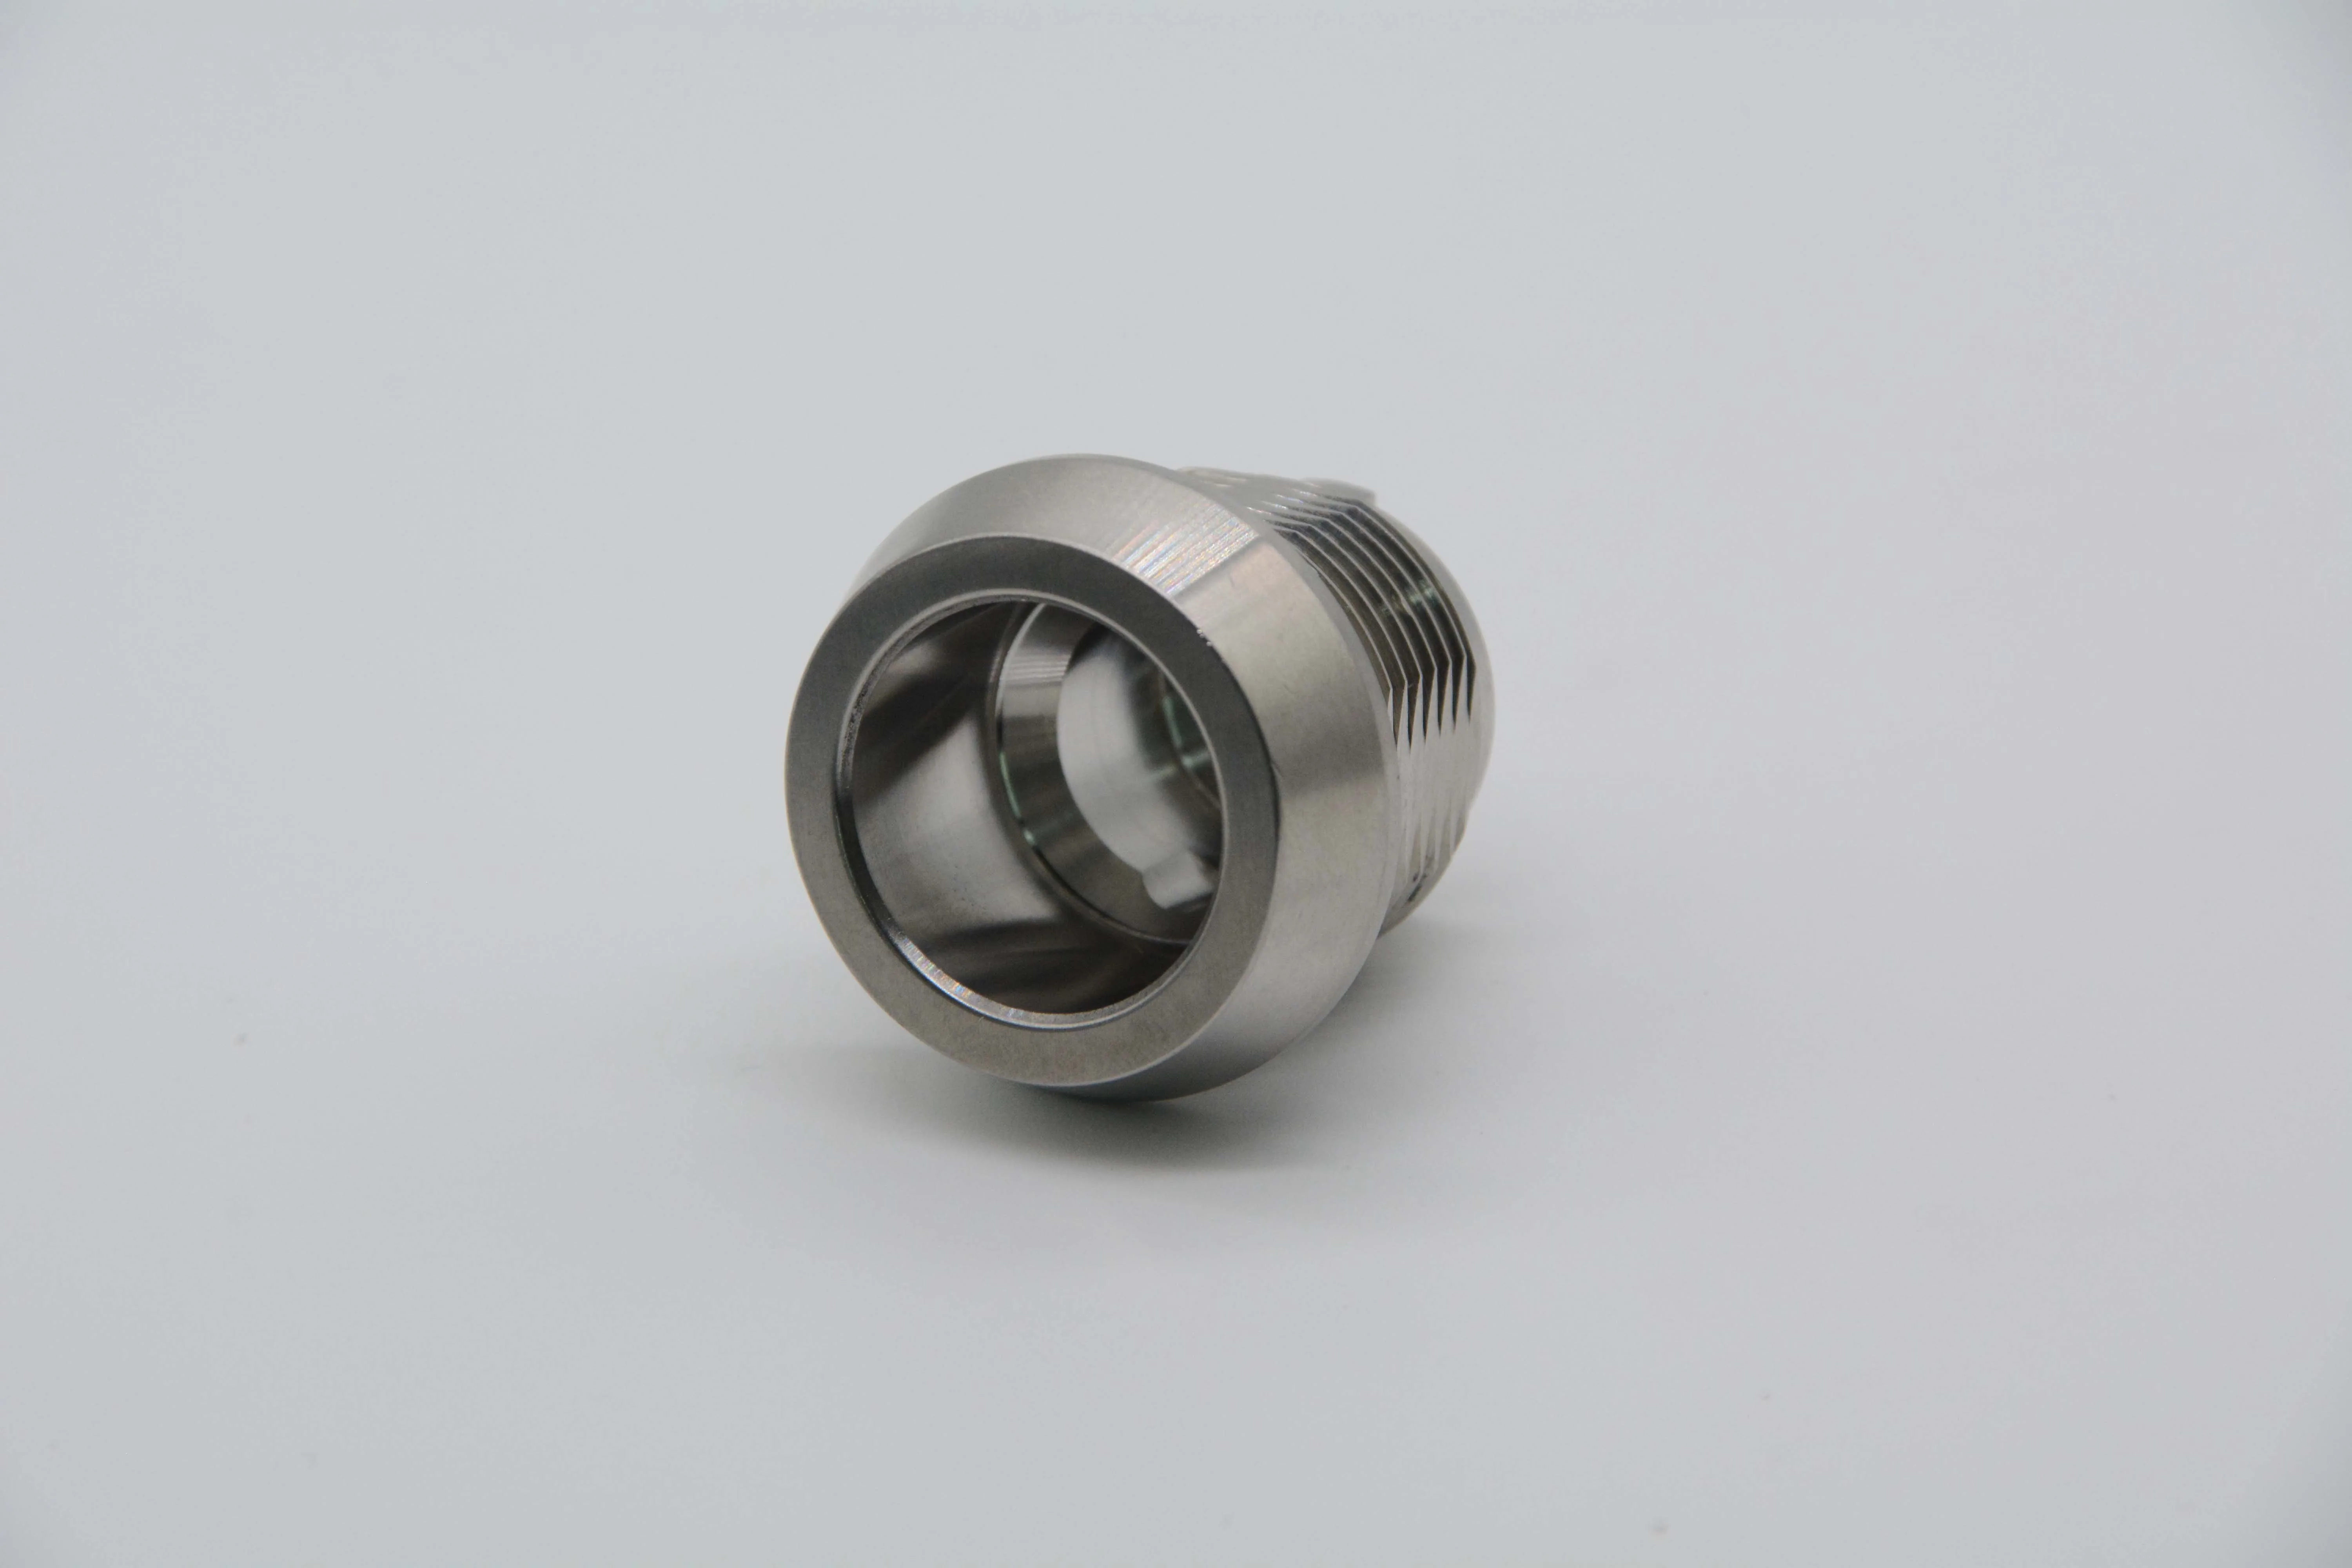
批量上去之后,成本结构就变了
做100件的时候,一件车削件的成本主要是报价、调机和首件检验。做10万件的时候,这三项摊到单件上几乎可以忽略,真正决定单价的是三个数:节拍、刀具寿命、报废率。节拍多两秒,比材料贵一个百分点更伤;报废率高一个百分点,比全年刀具预算还贵。
所以大批量的工艺是另一种写法。程序按恒定切削负荷编,不是按"第一刀先保守点"编;刀片按材料批次选,不按样本册选;送料机通宵无人运行,接料器、排屑机和高压冷却被当成生产设备而不是附件;量具搬到机台边上,按固定间隔做首件和通止规检查,让漂移在零件之间被发现,而不是在批次之间被发现。
调机成本被整单摊薄,所以批量件值得好好做工装。专用夹头、硬限位、预调刀座跟着程序走,第二批用的偏置和第一批一样,批次之间就不会漂。
产能可以按什么排产
批量报价只有配上真实产能才有意义。我们给的数:数控车床50台,覆盖Ø1-300mm的棒料与卡盘件;走芯机70台,专门做细长轴类,导套在切削点支撑工件,几万件下来同轴度和表面粗糙度不飘;全厂220台设备,厂区5000平方米,月产500万件。
翻单项目会留专用机台:机床、刀具、检具固定给这个料号,每次释放都跑同一份作业指导书。交付可以按框架协议分批走,按周或按月释放,也可以做看板拉动、VMI寄售,并保留约定的安全库存覆盖你的产线。订单量涨上去时,第二条线用同一套程序和同一套工装复制,不重新开发。
10万件的钱花在哪
大批量车削件的成本基本由四项构成,按占比排序通常是:材料、加工时间、刀具、检验。每一项都有对应的抓手。
- 材料——棒料按成品直径加余量采购,棒径每多0.5mm,每个零件就多出一份切屑。棒径在首单前对图纸复核,不是等做完再算。
- 加工时间——节拍由最慢的那道工序决定,不是最快的那道。双刀塔机床把两塔负荷配平,比单纯提切削速度更有效;后者会缩短刀具寿命,几百件就要换一次刀。
- 刀具——单件刀具成本=刀片价格÷每刃加工件数。便宜的刀片如果寿命只有一半,批量下反而更贵;批量中途停机的代价比两者都高。
- 检验——量产做全检是没有预防价值的成本。按固定间隔抽检+关键尺寸SPC控制图,能更早发现漂移,成本只有全检的零头。
报废率横跨这四项。量产的报废率由工艺决定,不由操作工决定:棒料尾料、断刀、以及一批活干到后期才出的尺寸漂移。这三件事在切第一件之前就已经定下来了。
过程控制:SPC 与 Cpk
量产件不是靠一个漂亮的首件证明的,是靠5000件的分布证明的。关键尺寸上我们跑SPC:按固定间隔测子组,控制限按过程能力设定而不是照抄图纸公差,并且写清超出控制限时操作工该做什么。
能力用Cpk表示,报的是真正关键的几个尺寸:车削外圆、台阶长度、以及孔与端面的位置关系。过程有能力但不受控,照样会在某个夜班出货不良品,所以控制图和Cpk数字一样重要。开线前先做量具重复性验证,图上动的是过程,不是量具。
每一批附本批的检测记录,不是通用合格证。需要合规资料的客户,可以按炉号提供材质证明,并按约定抽样量出全尺寸报告。
适合大批量车削的零件
- 轴类与销钉——电机轴、传动轴、定位销,外圆与台阶一次装夹完成
- 衬套、套筒、隔套——内外圆同轴度靠一次装夹保证
- 液压接头、阀芯、气动件——多台阶+螺纹+密封面,车削为主
- 连接件、螺柱、嵌件——走芯机连续送料,适合几十万件级
- 传感器外壳、连接器壳体——细长薄壁件,导套支撑下不变形
材料与表面处理
棒料常用:铝合金6061/2024、易切削钢1214/12L14、碳钢45#、合金钢40Cr、不锈钢303/304/316、黄铜C3604。表面处理覆盖去毛刺、滚光、钝化、发黑、镀锌、镀镍,零件到货即可上线装配。
走芯机走棒料(Ø1-20mm),更大直径的件上数控车床(到Ø300mm)。两者按零件尺寸和批量分配,不硬塞到不合适的机台上。
交期、包装与出货
首批7-15天,样件3-7天。批量订单按框架协议分批交付,可按周/按月释放,也可做安全库存。包装按客户线边要求:散装、编带、托盘、单件袋装都可,附本批检测记录与材质证明。
常见问题
大批量车削最少多少件起订?
1件起订,没有批量门槛。批量越大单件成本越低,10万件级的订单按年度框架协议锁定单价。
月产能有多少?
全厂220台设备,其中数控车床50台(Ø1-300mm)、走芯机70台,月产能500万件。
大批量车削精度能稳到什么程度?
关键尺寸±0.005mm,量产用SPC控制图按固定间隔抽检,关键尺寸报Cpk,每批附本批检测记录。
大批量交期多久?
首批7-15天,翻单按框架协议分批交付,可按周或按月释放,也可做VMI寄售与安全库存。
哪些零件适合大批量车削?
轴类、销钉、衬套、接头、阀芯、连接件、电机轴、传感器外壳等回转体零件,棒料直径Ø1-300mm。
相关加工能力
发图纸,24小时给批量报价
邮箱:mc@chxmetal.com
电话/微信:181-3885-0989
车削能力
同一主题下的相关页面,便于对比工艺、产能与交付口径。