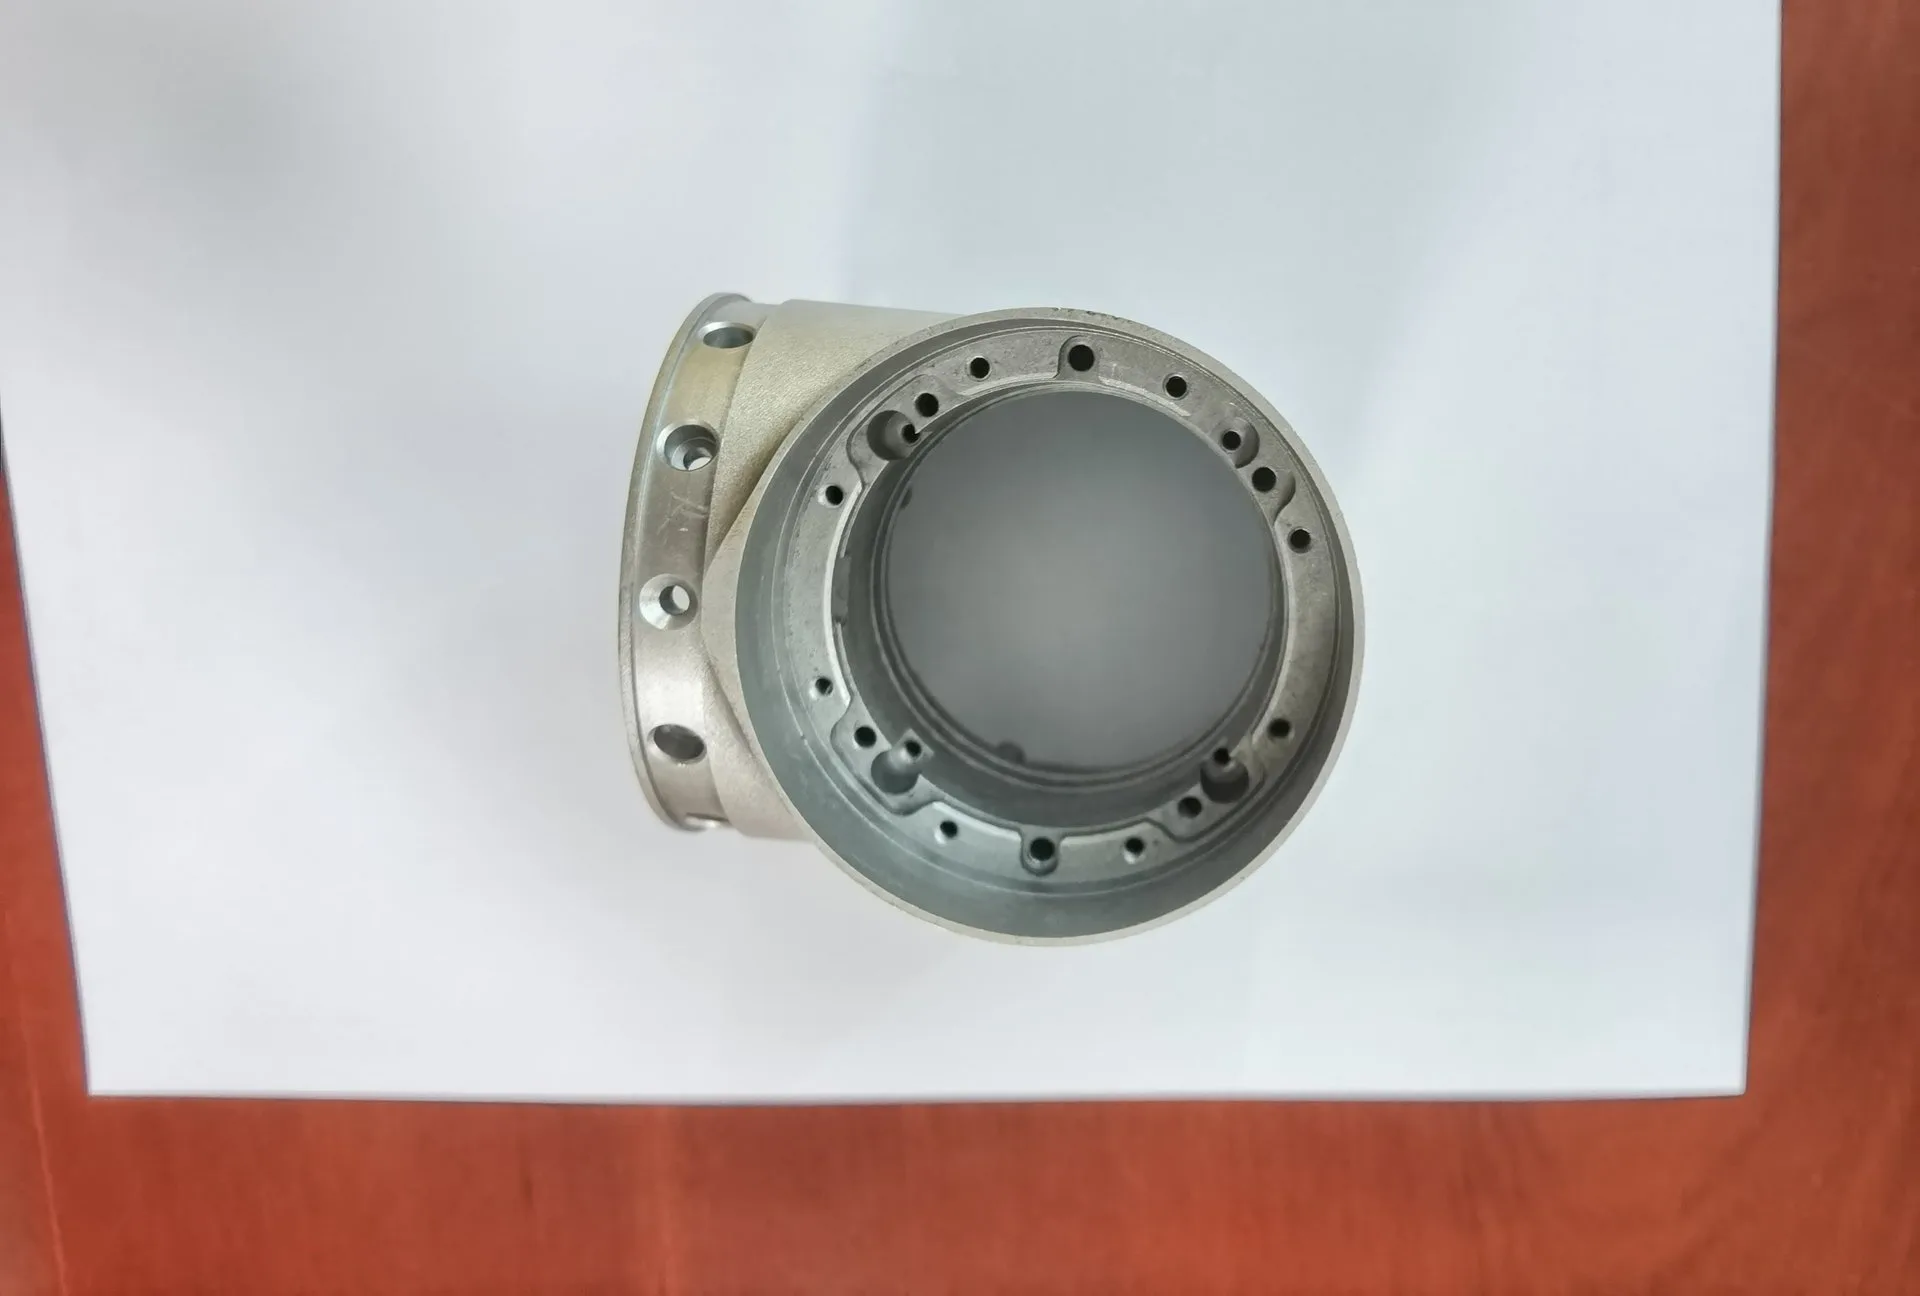
我们做哪些件
谐波减速器拆开,能上车的金属件基本都在我们的活儿里:柔轮座(柔轮与输出轴的连接法兰)、刚轮压板与定位环、波发生器轴承座、输出法兰与交叉滚子轴承配合面、输入端伺服转接法兰,还有同一根管里那台电机的定子外壳。
不做整套模组。轴承、柔轮刚轮、编码器这些是客户提供或我们代采,我们只负责把金属件按图做到位。
精度到底卡在哪
这类法兰看着就是个带内孔和螺栓孔的盘。不是。决定关节跑起来响不响的是三处配合:柔轮内孔、刚轮就位的止口面、还有螺栓孔的位置度。这三处都会在你把零件从卡盘上松开的那一刻变形。
我们常做的壁厚是 2.5 到 4 mm。2.5 mm 壁厚塞进三爪卡盘,内孔椭圆会跑 0.02–0.03 mm,可在机床边上量是好的,因为爪子还捏着。一松开,误差就在那儿了。所以薄壁件走涨套或者软爪,粗车精车分两道工序,中间让零件放一个班次。多花一天,省掉六周后那通电话。
配合一般是 h6 内孔配 H7 座孔,也有反过来的,看你们工程师想在哪一侧垫。内孔对安装面的垂直度,这个值得在报价阶段就谈清楚:60 mm 法兰做 0.01 mm 是我们的常规;要到 0.005 mm,就得端面内孔一次装夹车出来,这句话我们写在报价里,而不是留到首件才发现。
还有螺栓孔位置。关节模组常见 6 孔或 8 孔,PCD 在 40 到 120 mm 之间。位置度 0.02 mm 的,上五轴一次装夹钻铰;位置度 0.05 mm 的,车床上动力刀座直接钻,快、便宜,那个精度也够用。图纸比装配实际需要更紧的,我们收到的图里大概有一半是这样,说一声我们按能用的档做。
报价由壁厚决定,不是外径。200 mm 外径配 6 mm 壁,比 45 mm 外径配 1.5 mm 壁好做,价格也是这么走的。
材料、公差与应用
常用材料:7075-T6 铝(会动的法兰首选,加工后阳极氧化)、6061-T6(法兰不是刚度瓶颈时够用)、40Cr 与 SCM415(调质 28–32 HRC,或轴承位渗碳)、SUS304 与 303(食品、医疗、洁净室)。
规格范围:法兰外径 30–220 mm,内孔 h7/h6/h5,壁厚最薄 1.5 mm,公差 ±0.005 mm 或更严,轴承位表面粗糙度 Ra 0.4。
典型应用:人形与协作机器人关节模组、六轴腕部关节、旋转分度台、检测与半导体龙门、外骨骼执行器。
表面处理:阳极氧化(本色/黑色/硬质)、喷砂、钝化、发黑、镀镍,配合面可遮蔽保护;表面处理另加 3–7 天。
常见问题
- 铝件车完会不会变形?
- 会。7075 薄壁件粗精车分开、中间放一个班次,必要时先做去应力,我们按件判断,不是一律加钱。
- 能否提供首件报告?
- 每个新料号都做首件,三坐标出内孔、止口面、螺栓孔位置的数据,随货或先发电子版。
薄壁法兰、带偏心孔或者端面有斜槽的,上五轴,端面内孔螺栓孔尽量一次装夹做完。纯回转的柔轮座、定位环、轴承座,走数控车床更划算,52 型以下的棒料件还可以上津上走芯机,一次成型、不用二次装夹。
厂里 220 台设备:100 台加工中心(其中 30 台五轴)、50 台数控车床、70 台津上走芯机,厂房 5,000 平方米,在宝安沙井。月产 500 万件,这个数字主要是小五金撑起来的——谐波法兰不属于跑量的件,通常是 50 到 2,000 件一批,而且第一批必须做对,因为客户拿它去装 20 台测试机。
打样 1 件起,3–7 个工作日;量产 7–15 个工作日;阳极氧化、发黑、镀镍这些表面处理再加 3–7 天。深圳交货,EXW,出口段由客户指定货代,需要推荐我们合作过的也可以给几家。