客户问:这一套能不能报一个价
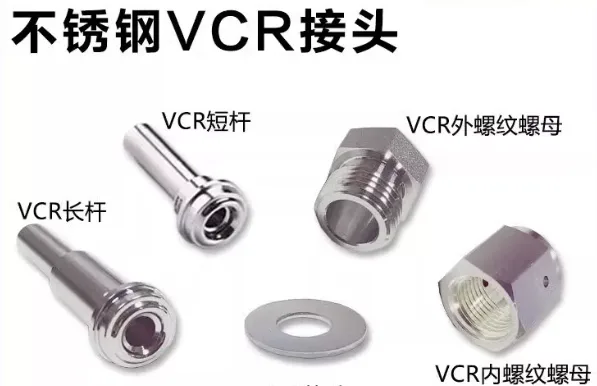
上个月有家做气体设备的厂子发来图纸,短杆、长杆、外螺纹螺母、内螺纹螺母、垫片、弯头、三通,一张表列了七项,问能不能一套报下来。能报,但没法按一个工序报。这七项在车间里根本不是同一条线上的活:短杆和长杆是两种完全不同的车削,螺母和垫片又各有各的麻烦,弯头和三通得另外上铣床。
很多报价单把这个系列笼统写成"车削件",听着利索,实际上是漏的。漏掉的部分要么外发了没说,要么按车件硬做,结果就是螺纹和密封面对不上、弯头端面接不上管子。我们第一次接这个系列的时候也走过弯路,后面才把分工定死,一直用到现在。
一套件,三台设备,各管各的事
现在车间里的分工是这样的,具体到每个件都对得上号:
| 零件 | 在哪台设备上做 | 难点落在哪 |
|---|---|---|
| VCR短杆 | 数控排刀机 | 件短、刀多,一次装夹里把端面和螺纹一起做掉,两次装夹就会错开。 |
| VCR长杆 | 数控车 | 细长,让刀会变成锥度,支撑和走刀要配着调。 |
| 外螺纹/内螺纹螺母 | 数控车 | 通规止规必须过;六方和螺纹要同心,偏心一点拧起来就涩。 |
| 垫片 | 数控车 | 薄,夹紧力稍大就夹出印子,夹具比刀更需要心思。 |
| 弯头、三通 | CNC铣削 | 相交孔,交口处的毛刺不好清,脏东西就藏在那。 |
有一件事得说明白:这个系列我们不用走芯机。厂里那批津上走芯机在别的活上很好用,但VCR的杆件不适合放在滑枕机床上做,刚性和装夹逻辑都不对路。谁家要是说整套件全在一种机床上下来,要么是悄悄外发了,要么是没细看图纸。
电解抛光这一步,我们明说是外协
图纸上常标电解抛光(EP),这一步不在我们厂里做,交给合作多年的外协厂。车和铣是我们的活,内表面抛光是他们的活。这么写不是推责任,是因为关心表面状态的买家,同样关心这道工序是谁做的、在哪做的,含糊过去反而问得更多。
所以询价的时候把表面要求一起写清楚:要EP就按EP报,外协周期一并算进交期,不塞进某个看不出来的条目里。
只做两个通径,全部316L
通径目前就1/4和1/2两个,杆、螺母、垫片、弯头、三通全是316L,垫片也是,不拿304替,也不提供"更便宜的垫片材质"当选项。范围窄是有意的:这类件装在气路上,替一次料省下的不是成本,是后面一次泄漏加一张采购单。
也正因为范围窄、量集中,这个系列不在任何B2B平台上挂单,也没有价目表和购物车,不接散户。我们接的是设备厂的长期配套:图纸固定下来,按排产分批交,一个供货关系能跨过好几个采购周期。
只要其中一款零件,也接
行业里报价习惯报整套,但真实的气路盘上消耗是不均匀的:垫片是耗材,拆一次换一次;螺母在返修时补;杆件本身用很多年。为了拿垫片去买整套,等于在产线后面堆一堆死库存。
所以单件也能订。BOM里只消耗垫片,就订垫片,按同样的批量口径,万件起;螺母、长杆、弯头同理。不用为了拿一款件,把整个系列都买回去。
万套批次的难点不在首件
到这个量级,问题从"单件做得好不好"变成"第一万件的和第几件是不是同一个件"。我们控的几件事其实很朴素:短杆在整个批次里不换机床、不换刀位布局,端面和螺纹的关系就不会被另一次装夹重新建立;刀具寿命按件数记而不是凭感觉换,因为成型刀磨钝时先变的是螺纹牙型,不是切屑的声音;首件加过程抽检的间隔按批量拉,不是抽一次就一路放到尾。
厂在深圳宝安沙井,220台设备,5,000平方米厂房,一百余人,重复性订单月产能可到500万件,贸易条款是EXW深圳交货,货代可以推荐,客户只需确认目的港。这个系列的公差按图纸标注执行,未注公差走ISO 2768-m,报价时把关键尺寸单独拎出来谈,不靠一个笼统数字糊过去。
如果你手里有套件图纸和一个年度用量,而不是一个购物车,把图纸和年用量发过来,我们会告诉你哪些件上哪台设备。这个回答通常比报价单本身有用——