非标工业零件加工 | 精密CNC定制非标件厂家
常合鑫精密五金(CHX Metal)专业提供非标零件定制加工服务,非标零件加工支持来图来样定制。配备220台生产设备(100 台加工中心、其中 30 台 3+2 五轴、50 台 46 型数控车床、70台日本津上走芯机),公差可达±0.005mm,通过ISO 9001:2015与ISO 14001:2015认证,月产能500万件,出口50+国家;支持1件起订,常规打样3–7天、批量7–15天交付。工厂在深圳宝安沙井,自有三坐标、二次元与粗糙度仪,首件、巡检、终检出报告;报价 24 小时内回复
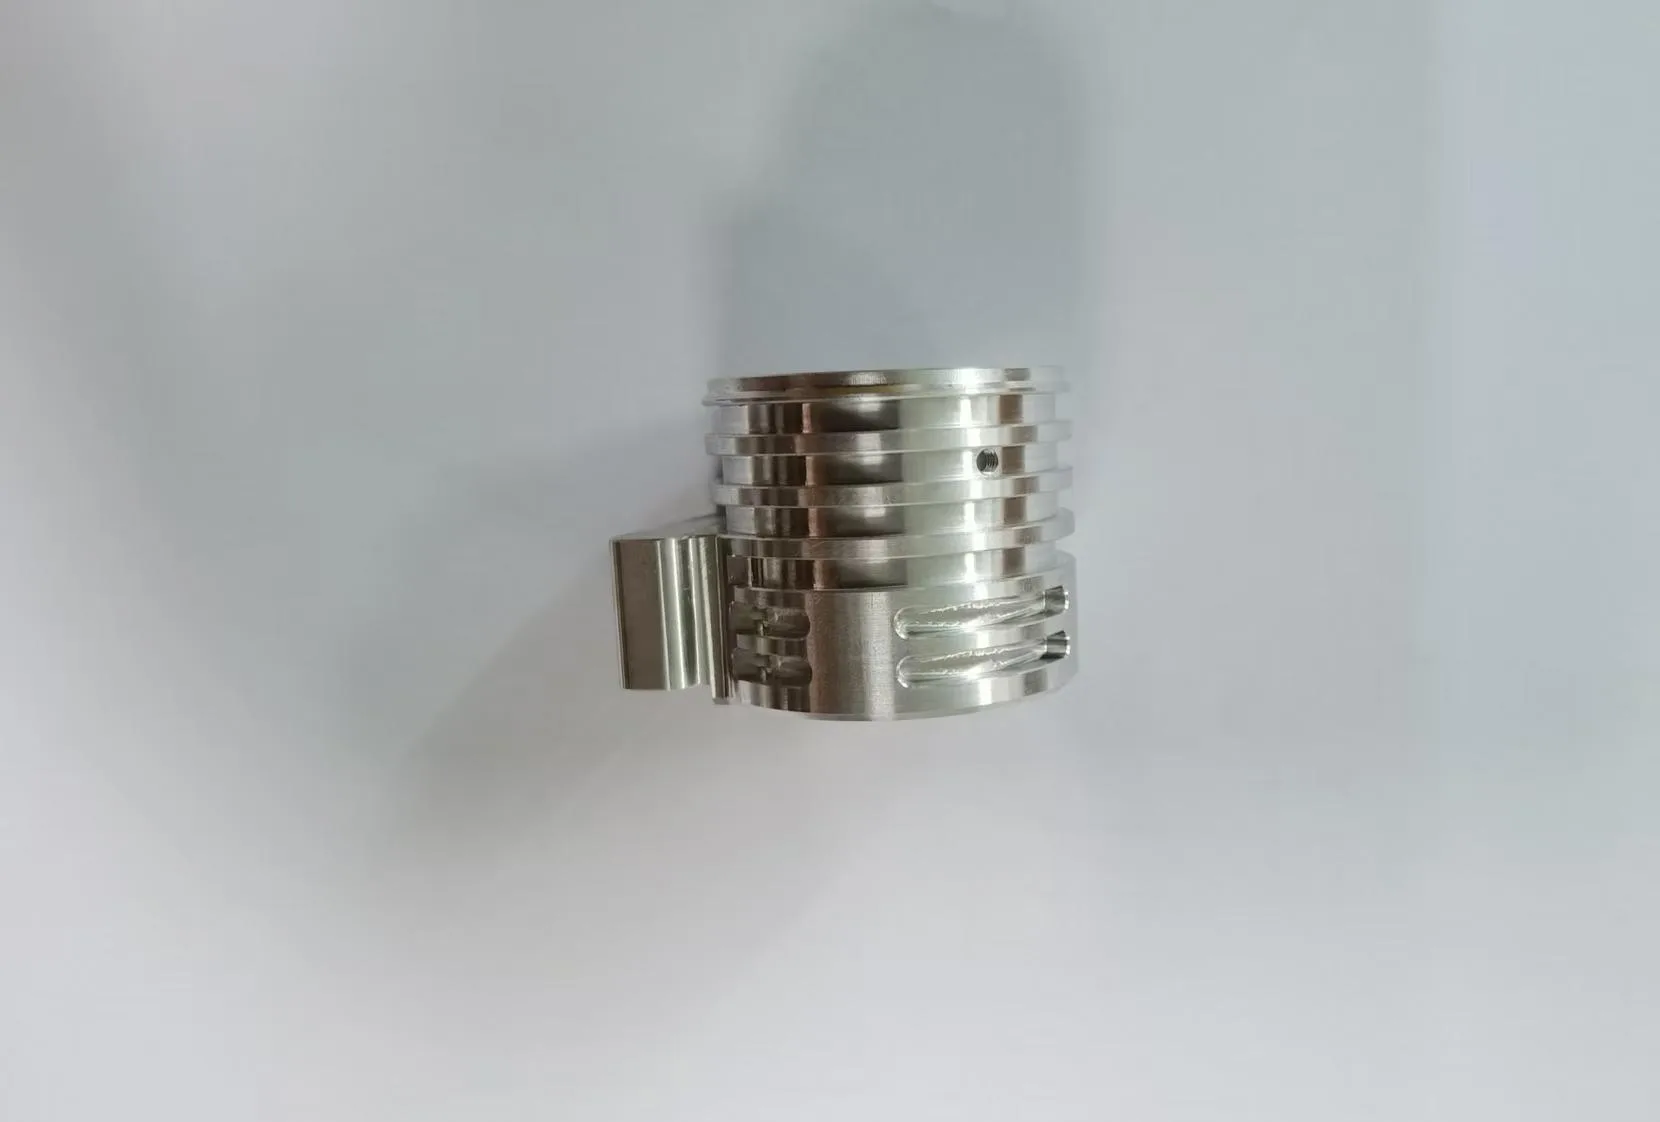
非标零件加工支持来图来样,1件起订,常规5小时内反馈报价;打样3–7天、批量7–15天交付。
常合鑫精密五金(CHX Metal)专业从事非标工业零件加工,支持来图来样定制、CNC数控加工、精密车铣复合加工,精度达±0.005mm,通过ISO9001:2015认证,1件起订,13年经验,出口多个国家。 厂房面积 5,000 平方米,月产能可达 500 万件精密零件。
什么是非标工业零件
非标工业零件(Non-Standard Industrial Parts)是指按客户特定图纸或样品定制、不属于标准件的工业零部件。广泛应用于自动化设备、医疗器械、新能源汽车、光通信、航空航天、机器人等行业。常合鑫位于深圳宝安沙井,从打样到量产全流程服务,无需多头对接供应商。
非标零件加工能力
- CNC精密加工:三轴/四轴/五轴加工中心,±0.005mm,铝合金/不锈钢/钛合金/黄铜/碳钢
- 数控车床:走心机(直径1-20mm)、46 型 CNC 车床(Ø20-46mm 棒料)、车铣复合
- 表面处理:阳极氧化/电镀/喷砂/钝化/喷涂,热处理(渗碳/氮化/调质)配套
- 检测能力:三坐标测量仪(CMM)±0.005mm,全检可选
典型非标件行业
| 行业 | 典型零件 | 常用材料 | 精度要求 |
|---|---|---|---|
| 自动化设备 | 精密轴/法兰/治具/夹具/导轨块 | 铝合金/钢 | ±0.005mm |
| 新能源汽车 | 电机壳/电池支架/冷却板/连接件 | 铝合金/不锈钢 | ±0.005mm |
| 医疗器械 | 手术器械柄/器械基材/诊断零件 | 钛合金/不锈钢 | ±0.005mm |
| 光通信 | 光模块外壳/QSFP-DD/CPO支架 | 铝合金 | ±0.005mm |
| 机器人 | 关节臂/谐波减速器座/末端执行器 | 铝合金/钢 | ±0.005mm |
为什么选常合鑫
- 13年精密加工:2013年成立,专注精密五金非标件
- ISO9001认证:通过ISO9001:2015质量管理体系,品质可追溯
- ±0.005mm精度:公差±0.005mm,三坐标全检
- 快速打样:1件起订,打样3-7工作日,加急1-3天
- 全流程服务:加工+表面处理+检测+包装出货,无多头外协烦恼
- 出口经验:服务多个国家,熟悉各国清关与单证要求,可协助推荐货代
非标零件加工FAQ
- Q: 非标零件加工最小起订量多少?
- 常合鑫非标工业零件加工1件起订,支持小批量打样(1-50件)与中大批量量产(1000-100000件)。配备自动化生产单元,大批量价格接近批量报价。
- Q: 非标件加工周期多久?
- 打样阶段3-7个工作日;小批量7-15个工作日;大批量7-15个工作日。加急通道72小时。
- Q: 非标零件如何保证尺寸精度?
- 公差±0.005mm。关键尺寸三坐标测量并附报告。首件确认合格后才批量。
- Q: 可以提供材料建议吗?
- 工程师根据零件使用环境推荐更合适的材料(铝合金/不锈钢/钛合金/黄铜/碳钢/工程塑料等)。
- Q: 表面处理配套吗?
- 阳极氧化/电镀/喷砂/钝化/喷涂/热处理(渗碳/氮化/调质)整包服务,无需外协。
立即询价 → 上传图纸,24小时内报价
非标与液压
同一主题下的相关页面,便于对比工艺、产能与交付口径。
相关内容
全部 90 个页面:网站地图
发一张图纸,24 小时内给价格
写上姓名、邮箱和要做的零件。有图纸就直接上传 —— STEP、PDF、DXF 或图纸照片都行。我们回复单价、起订量和交期,通常一个工作日内。
也可以把图纸发到 mc@chxmetal.com。
非标件的价格,八成由这三件事决定
非标件没有标准工时,报价靠拆工序。第一看装夹:一次装夹能做完全部特征的件,价格和标准件差不多;要翻三四次面、每次都得重新找基准的,工时翻倍很正常。
第二看材料。同样的形状,铝件和钛件的加工时间能差五六倍,不是材料贵,是切削参数压得低、刀具磨损快。第三看公差:图纸上写 ±0.01 和写 ±0.005,检测方式和报废率完全不同,价格也就不同。
所以我们报价前会先问:这个件装在哪、哪几个尺寸真正影响装配。有些图纸标了十几个 ±0.005,实际装配只卡两个,剩下按一般公差走,价格能下来一截——这不是偷工,是把钱花在该花的地方。
非标件里最常见的几类难件
| 类型 | 难在哪 | 我们怎么做 |
|---|---|---|
| 薄壁腔体(壁厚 ≤1 mm) | 装夹力一夹就变形,加工完回弹 | 软爪 + 分段切削,粗加工后去应力 |
| 细长轴(长径比 >10) | 悬空段让刀,尺寸成鼓形 | 走芯机导套支撑,或车床加中心架 |
| 多面异形件 | 翻面次数多,基准传递误差累积 | 一次装夹五轴成型,或做专用工装 |
| 深腔 / 深孔 | 排屑不畅,刀具易断 | 分层切削 + 高压内冷,必要时改钻铰工艺 |
| 薄片件(厚度 <0.5 mm) | 吸附/夹持变形,平面度难保 | 真空吸附盘 + 轻切削,最后一道不夹 |
表里这些件我们都在做,难件建议打样阶段就沟通,别等批量才发现装夹方案要改。
非标不等于没规矩
虽然每个件都不一样,流程是固定的:图纸评审 → 工艺方案 → 报价 → 打样 → 首件确认 → 批量。图纸评审这一步我们会挑出做不到的、或者成本明显不合理的结构,给替代方案。
比如一个深腔,原来设计是整块掏空,改成两件拼装再锁,成本能降四成,强度反而更好。这类建议不提,客户多花的钱我们也不落好。
图纸评审,我们主要看四件事
第一看基准。基准选在哪个面,直接决定装夹方案。有些图纸标的基准是个斜面或者不存在的对称中心,这种得跟你确认,改成可实现的基准,否则做出来一定扯皮。
第二看公差是否合理。十个尺寸全标 ±0.005,实际装配只卡两个,剩下八个白花钱。我们会标出来哪些能放宽,一般公差按 ISO 2768-m 走,价格能降不少。
第三看结构能不能加工。深腔、窄槽、内直角,刀具进不去就是进不去。这时候要么改结构,要么拆件,要么用电火花,成本和交期都不一样。
第四看表面要求。A 面 B 面分清楚,外观件和内部件标准不同。全部按镜面要求,价格翻倍还没必要。
评审清单:这四类问题最常出现
| 类别 | 典型问题 | 建议 |
|---|---|---|
| 基准 | 基准在斜面、虚拟中心、非加工面 | 改到实际装夹面,或注明允许的转换方式 |
| 公差 | 全尺寸高精度,无关键尺寸标注 | 标出装配关键尺寸,其余按一般公差 |
| 结构 | 内直角、深窄槽、壁厚突变 | 加圆角、改拼装、预留刀具空间 |
| 表面 | 未区分外观面与内部面 | 标注 A/B 面,分别定标准 |
评审意见会在报价前发出,改不改由客户定,我们按最终图纸执行。
非标件最怕的不是难,是改
做到一半改图,是最费钱的事。工装要重做、程序要重编、已经做好的半成品可能全废。所以图纸确认这一步,我们宁可多问几句,也不想后面返工。
真要改,越早越好。还在编程阶段改,成本几乎为零;已经上了机再改,等于重来一遍。这条我们会在下单时明确说清楚。
从图纸到交货,中间有几步
图纸评审(1 天)→ 报价(24 小时内)→ 确认下单、付预付款 → 编程与工装(1–3 天)→ 打样(3–7 天)→ 首件确认 → 批量生产(7–15 天)→ 终检 → 出货。
看着步骤多,实际卡人的只有两个点:图纸确认和首件确认。这两步客户配合快,整个周期就能压缩三分之一。
非标件的三种合作方式
来图加工最常见:客户给图纸,我们按图做,责任边界清楚——尺寸按图,工艺我们定。
来样加工:客户给样品,我们测绘出图,确认后加工。这种方式要多一道确认,因为测绘难免有偏差,尤其磨损件。
联合开发:客户给功能需求,我们参与结构建议。这类项目周期长,但做出来的件往往更好加工、成本更低。
三种方式的差异
| 方式 | 客户提供 | 我们负责 | 适合 |
|---|---|---|---|
| 来图加工 | 完整图纸 | 工艺、编程、加工、检测 | 图纸成熟、批量稳定 |
| 来样加工 | 实物样品 | 测绘出图 + 加工 | 老件替换、进口件国产化 |
| 联合开发 | 功能需求、装配关系 | 结构建议 + 打样 + 量产 | 新产品、结构还没定 |
来样加工出的图会先发你确认,确认后再投产。
非标件最容易被低估的成本
工装。一个异形件要专用夹具,夹具的设计和制作可能比加工本身还费时间。批量小的时候,这笔钱摊到单件上很吓人。
调试。首件前的对刀、试切、修正,往往要几个小时。这段时间不产出,但成本是实的。
这两项在报价里通常合在「打样费」里,客户看到的是单件价高,看不到背后的工装和调机。量上来之后,这两项被摊薄,价格自然就下来了。
先小批,再放量
非标件第一次合作,建议 20–50 件。这个量能验证工艺、暴露问题,又不至于亏太多。
跑顺了再放量,价格和交期都好谈。跳过这一步直接上几千件,风险不成比例。
非标件的报价,为什么不能一口价
因为工序没排过。同样的外形,装夹方案不同,工时能差一倍。没排过工序就报价,要么报高了丢单,要么报低了做亏。
我们报价前会先排一遍工艺,把装夹、刀具、检测都想清楚,报出来的数能兑现。
非标件的图纸要送到什么程度
最低要求:外形尺寸、关键公差、材料、表面处理。有 3D 模型更好,能直接编程。
只有草图也能做,但要先出图确认,多一道工序,交期相应加 1–2 天。
急单最快多久?
简单件从确认图纸到出货,最快 5 天。要开工装、要外协表面处理的,压不下来。
批量中途能加单吗?
能,同一图纸加单按原工艺走,不用重新编程,价格和交期都比新单好。
能做小批量多品种吗?
能,但每种都要单独编程和调机,单价会高于单品种批量。适合研发阶段的试产。
评审要收费吗?
不收费。图纸发过来就能评审,报价和评审意见一起给。
我的图纸是英文的,能看吗?
能。海外客户的图纸我们天天看,GD&T 标注、材料代号都按国际惯例理解,有歧义会确认。
结构不合理,你们会拒绝做吗?
不会直接拒。会说明难点和替代方案,你要坚持原设计,我们按能做的精度报,做不到的提前讲清楚。
改图后要重新报价吗?
要。改动影响工序和工时,得重算。小改动(比如加个倒角)一般不额外收费。
非标件起订量是多少?
1 件起。打样阶段单价高,主要花在编程、工装和调试上,量产会明显下降。
没有图纸能报价吗?
有三维模型或清晰照片可以先估个区间,正式报价还是要图纸——材料、公差、表面要求不同,价格差得远。
你们会改我的设计吗?
不会擅自改。发现结构上做不到或者成本不合理,会标出来给建议,改不改由你定,改完再确认图纸。
非标件的交期一般多久?
打样 3–7 天,含工装的可能到 10 天;量产 7–15 天,看批量。首次合作的件建议留出打样确认的时间。